一、产品简介
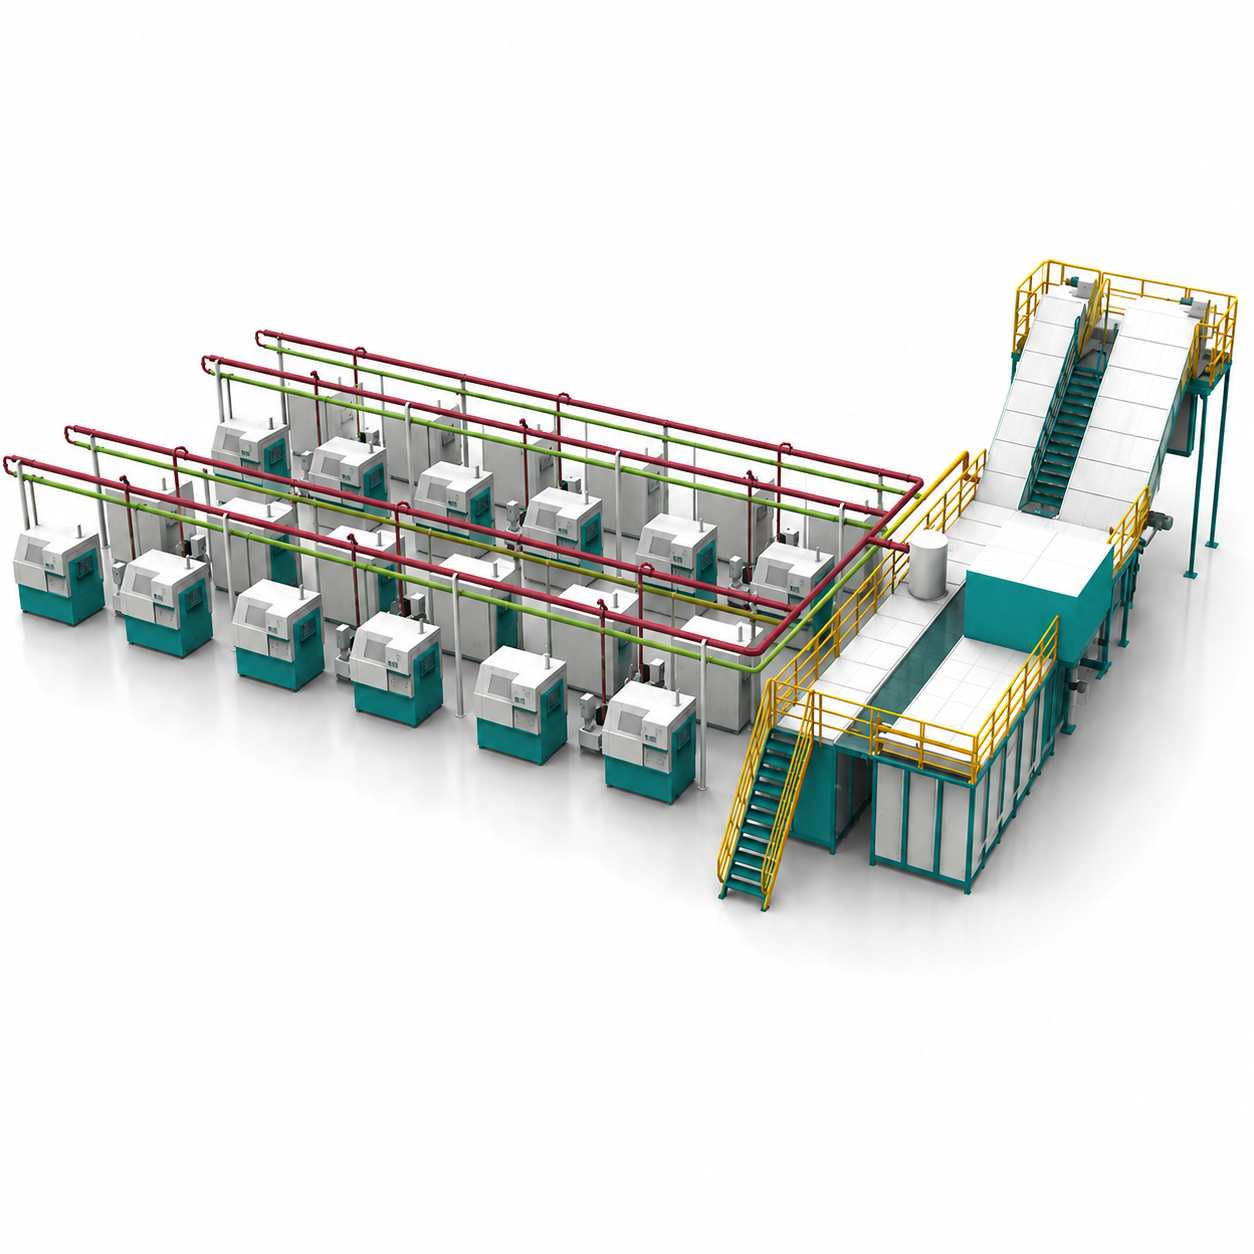
刮板负压过滤系统是一种面向机加工车间集中供液与切削液循环净化场景开发的高效过滤装备,适用于机床群、自动化产线及大型集中供液系统中的切削液、磨削液及低粘度切削油连续过滤处理。
系统集成刮板输送、负压过滤、除油净化、增氧抑菌、自动配液、循环输送及智能控制等功能,通过多级协同过滤与集中循环管理,实现切削液连续净化、稳定供液与自动化运行管理。
系统处理流量范围覆盖 20m³/h–1000m³/h,可根据不同机加工工况进行模块化组合与定制化设计,满足精密加工、高流量连续加工及自动化车间集中过滤需求。
二、系统组成
刮板负压过滤系统主要由以下功能单元组成:
刮板输送机
负压过滤单元
除油净化单元
增氧抑菌单元
自动配液单元
排空循环泵组
集中供液泵组
智能电控系统
针对高精度磨削及精密加工工况,可选配:
预涂过滤单元
制冷温控单元
高精度过滤单元
在线浓度监测系统
 三、工作原理
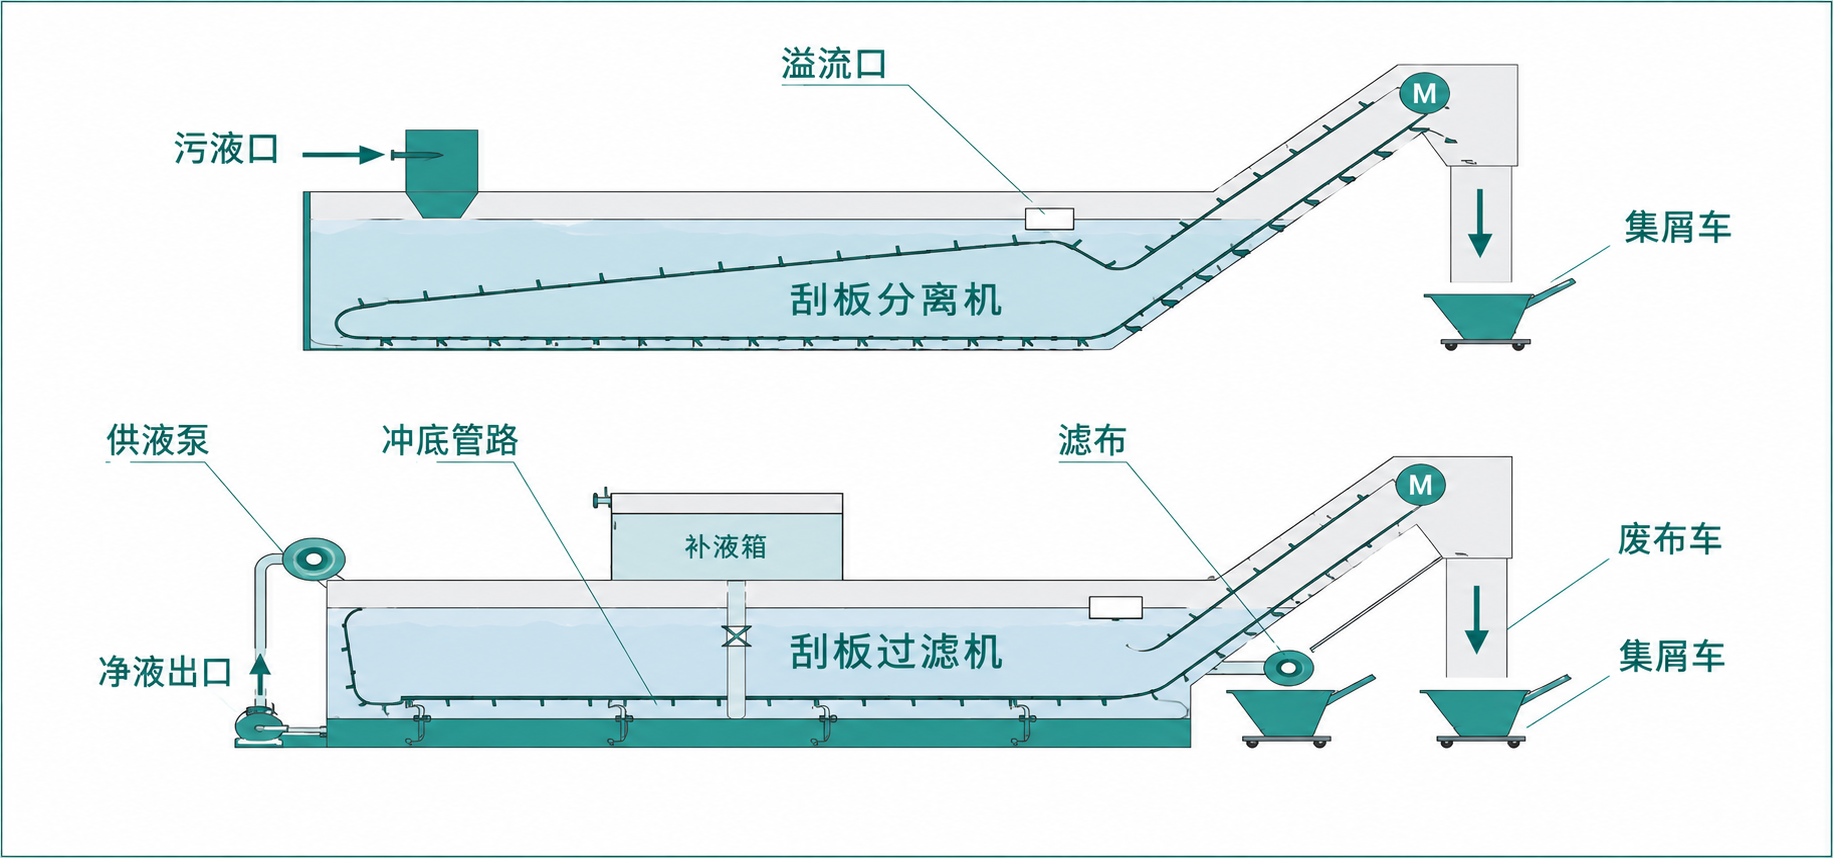
机床加工过程中产生的脏液通过回液管路或回液地沟回流至过滤系统,液体首先进入刮板输送机缓冲沉淀区域。
刮板输送机内部设置大面积沉降结构,使金属切屑、颗粒杂质及部分油泥在低流速状态下实现自然沉降与集中输送排出。
经过初级沉降后的液体通过溢流进入负压过滤单元,在负压过滤作用下对液体进行连续精过滤处理,同时结合除油净化与增氧抑菌模块,对液体品质进行持续优化。
净化后的切削液由供液泵组输送至供液管网,再供给各机床循环使用,实现车间流体集中循环运行。
四、核心技术优势
01|大流量连续过滤
系统最大处理流量可达 1000m³/h,适用于大型机加工车间、多机台集中供液及自动化生产线连续运行场景。
02|多级协同过滤结构
通过刮板沉降、负压过滤、除油净化及循环净化等多级处理方式,有效分离金属屑、悬浮颗粒及杂油,提升液体洁净度与循环稳定性。
03|自动化智能控制
系统支持全自动运行与远程监控功能,可实现:
自动启停
故障报警
液位监测
温度控制
流量控制
远程数据监控
降低人工维护频率,提高车间管理效率。
04|适配多种加工液
广泛适用于:
乳化液
水基合成液
磨削液
低粘度切削油
可根据不同液体特性与加工工艺进行专项优化设计。
05|提升加工稳定性
通过持续净化与稳定供液,有效降低液体污染带来的加工波动问题,提高工件表面质量、加工精度及切削液使用寿命。
五、应用场景
机加工车间集中供液系统
磨削液集中循环过滤系统
自动化生产线集中过滤系统
加工中心群集中供液系统
精密磨削过滤系统
大流量集中回液过滤系统。
六、客户案例
| 合作企业 | 应用成果 |
| 丹佛斯动力系统(江苏) | 部署3套刮板负压过滤系统,实现年产50万件电机壳体零缺陷交付 |
| 中浙高铁轴承 | 磨削液更换周期从2周延长至6个月,年节约运维成本320万元 |
| 湖南机油泵股份 | 车间空气质量达GBZ 2.1-2019标准,员工呼吸道疾病投诉下降90% |