一、产品简介
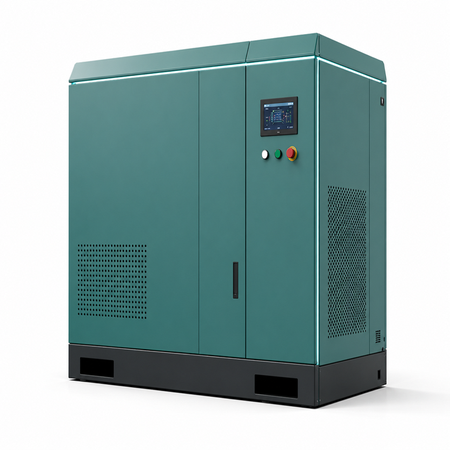
金属加工液循环过滤与回用系统是一种面向机加工车间废切削液回收净化与稳定回用场景开发的系统化流体管理装备,适用于废切削液、磨削液及含导轨油、液压油等污染
加工液的在线循环净化与集中回用处理。
系统集成高效动力分离、自动排渣、油水分离、在线杀菌除臭、自动配比、浓度检测、恒压回用及智能控制等功能,通过多级协同净化与自动化循环管理,实现加工液连续
净化、稳定回用与集中化运行管理。
系统适用于机加工车间回收液循环利用、自动化产线废液回收及集中供液回用场景,可根据不同工况进行模块化组合与定制化设计,满足现代制造车间对稳定性、环保性及
自动化管理的应用需求。
二、系统组成
金属加工液循环过滤与回用系统主要由以下功能单元组成:
高效动力分离单元
自动排渣系统
油水分离单元
在线杀菌除臭单元
自动配比单元
在线浓度检测系统
恒压供液系统
净液缓存系统
循环输送泵组
智能电控系统
针对不同工况,可选配:
在线流量监测系统
制冷温控单元
远程数据监控系统
自动补液系统
MES/SCADA通讯接口
三、工作原理
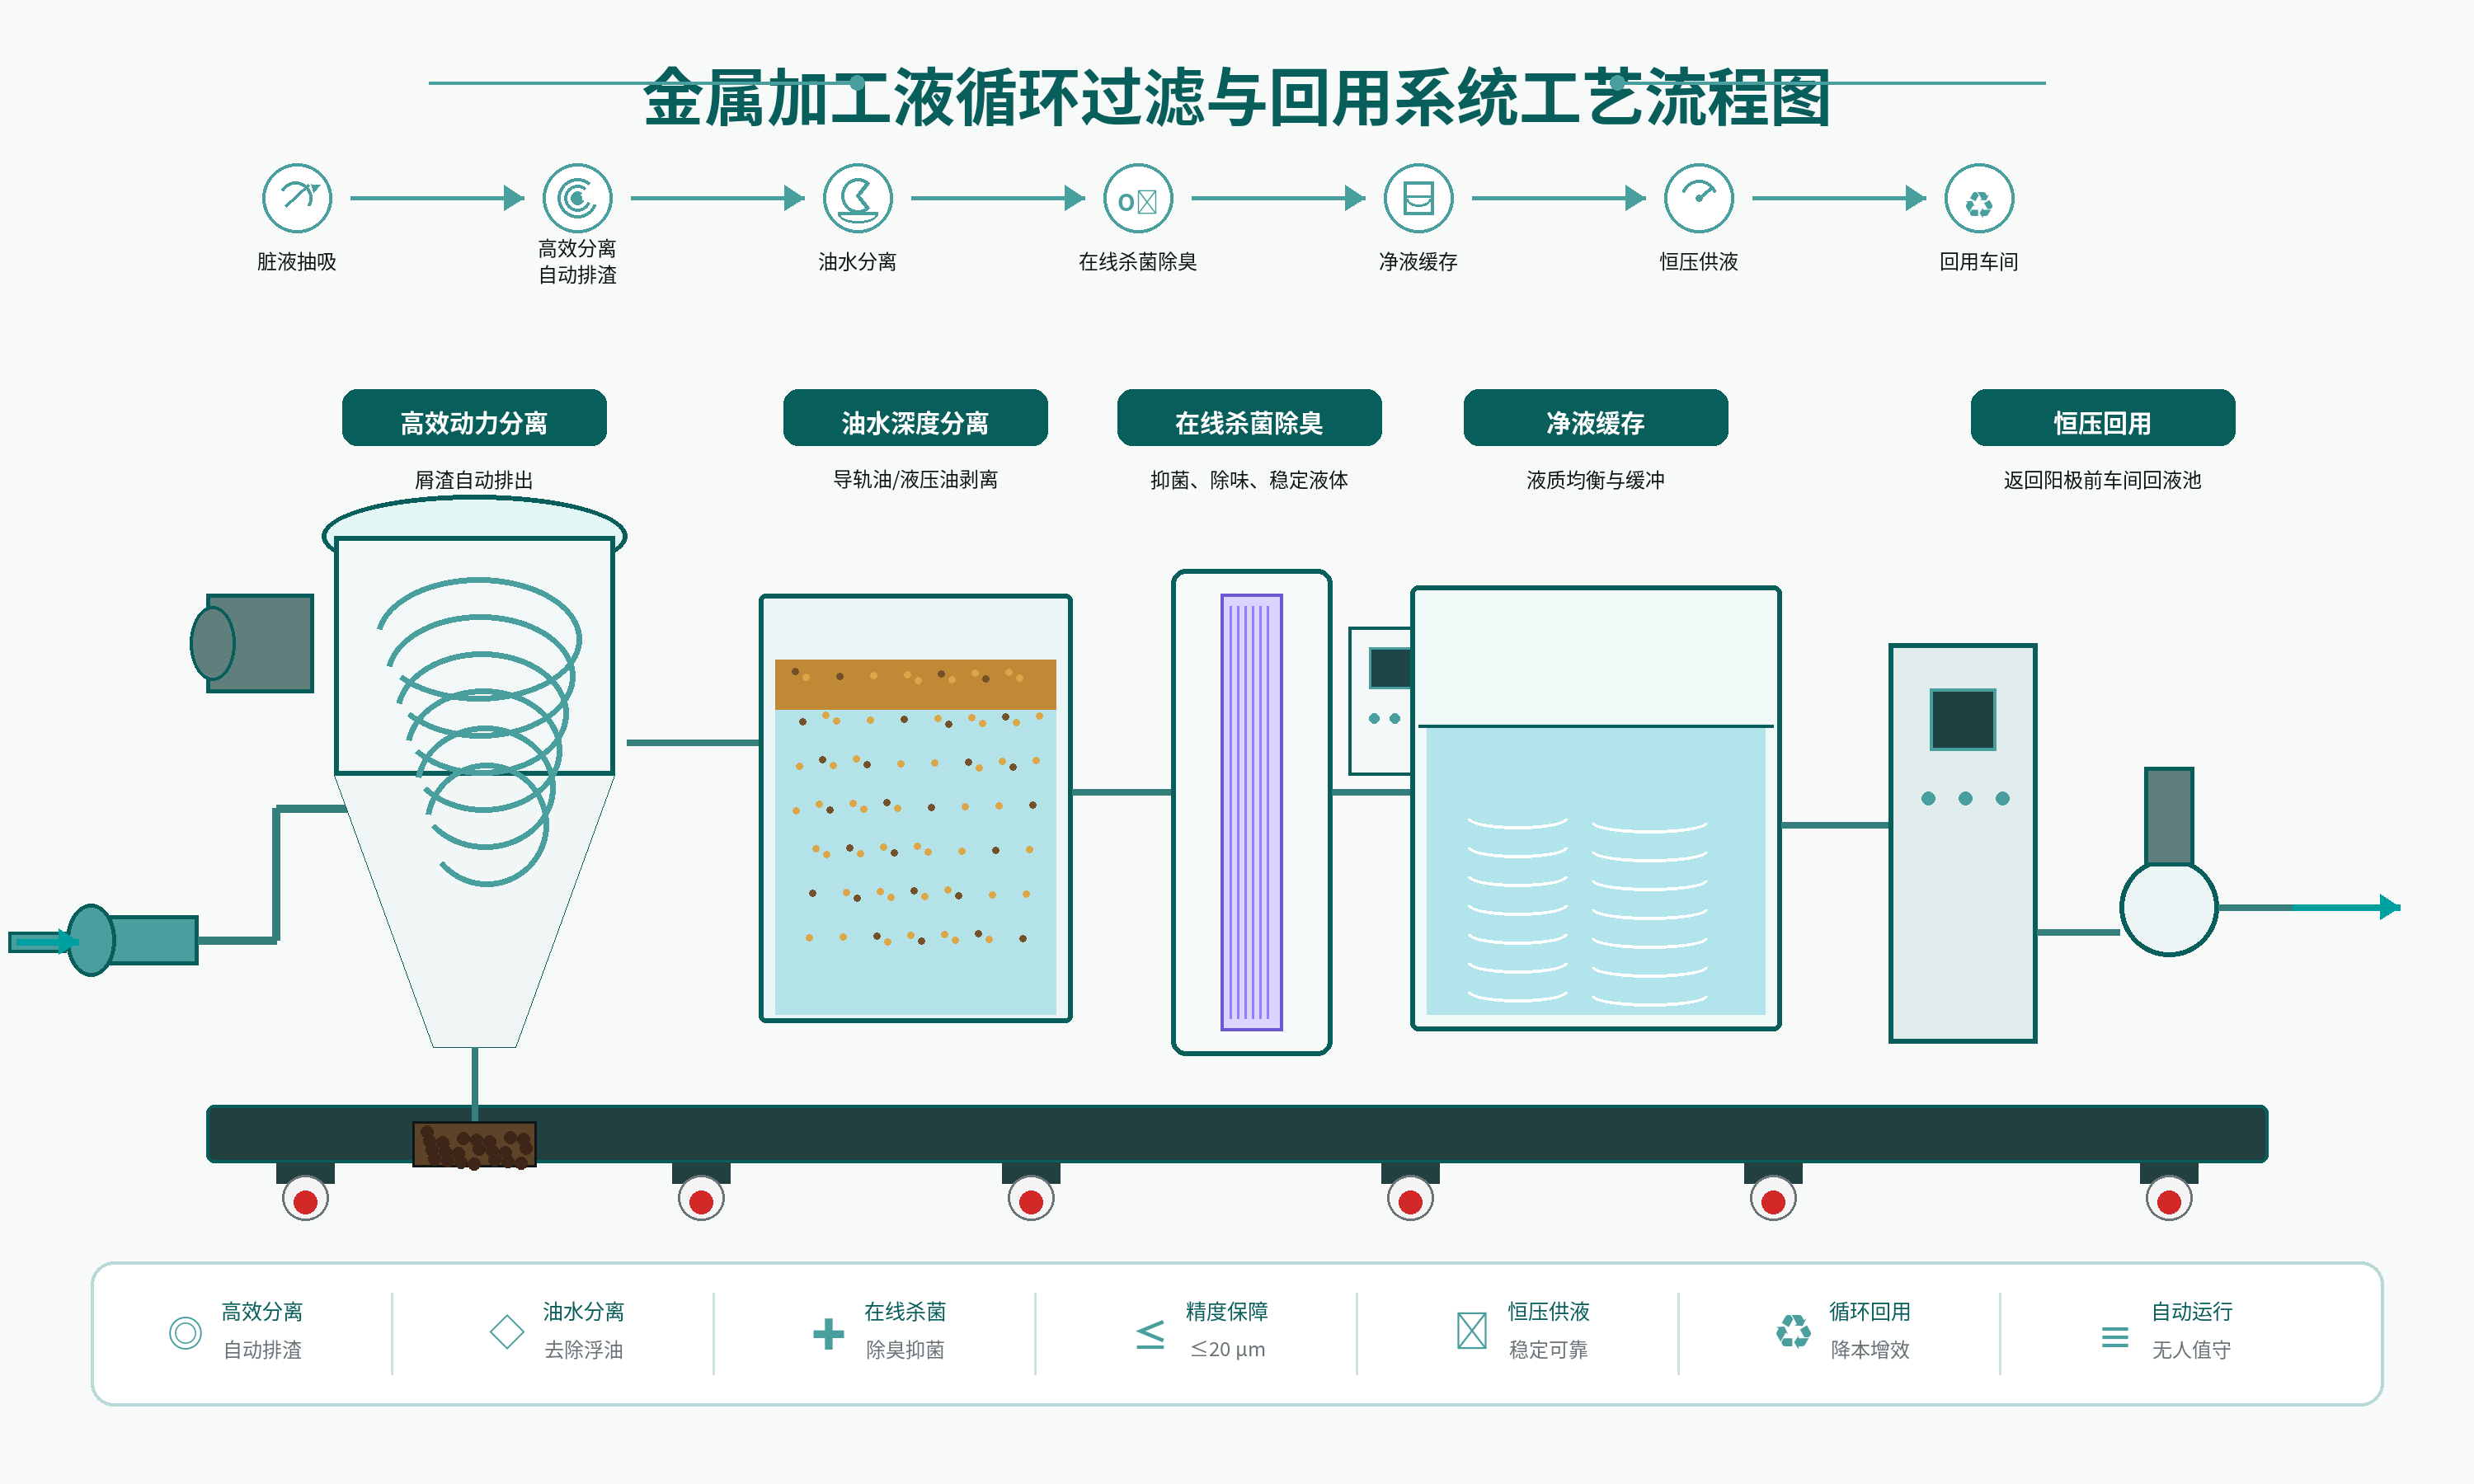
机加工过程中产生的回收液通过回液管路或回收池进入系统,液体首先进入高效动力分离单元。
系统通过高强度旋转流场构建稳定分离界面,使金属屑渣、颗粒杂质及部分油泥实现快速富集与自动排出,降低后续处理负荷。
经过初级分离后的液体进入油水分离与杀菌除臭模块,对导轨油、液压油及微生物污染进行持续控制,并结合自动配比与在线浓度检测模块,对液体品质进行动态调节
与稳定控制。
净化后的加工液进入净液缓存系统,经恒压供液泵组稳定输送至车间回液池或集中供液系统,实现加工液循环回用与集中化管理。
四、核心技术优势
01|高效动力分离技术
系统采用高强度动力分离结构,可对金属屑渣、颗粒杂质及油泥进行连续分离处理,适用于复杂工况下的连续循环运行场景。
系统支持自动排渣运行,减少人工清理频率。
02|多级协同净化结构
通过动力分离、油水分离、杀菌除臭、自动配比及浓度控制等多级处理方式,对加工液中的颗粒、杂油及微生物污染进行协同控制,提升液体循环稳定性。
03|自动化智能控制
系统支持自动化运行与远程监控功能,可实现:
自动启停
自动排渣
液位监测
压力控制
流量监测
数据记录与报警管理
辅助提升车间自动化管理效率。
04|在线浓度检测与自动配比
系统配置在线浓度检测与自动配比功能,可根据液体运行状态自动进行补水与补液调节,辅助维持加工液浓度稳定。
通过流量计量与PLC逻辑控制,有助于减少人工配液误差,降低浓度波动对加工稳定性的影响。
05|稳定回用与恒压供液
系统采用变频恒压供液技术,根据管网运行状态自动调节供液压力,减少压力波动对管路及设备运行的影响。
适用于车间集中供液及回用液稳定输送场景。
06|无耗材过滤结构
系统主分离单元不依赖滤芯、滤袋等高频耗材,可降低耗材更换频率与日常维护工作量,适用于连续化运行工况。
同时支持自动排渣运行,减少人工清理需求,提升系统长期运行稳定性。
07|在线杀菌除臭
针对回收液循环过程中可能出现的异味与微生物问题,系统配置在线杀菌除臭模块,有助于改善液体循环环境并维持液体运行稳定性。
五、主要技术参数
| 项目 | 参数 |
| 设备名称 | 金属加工液循环过滤机 |
| 设备型号 | BCSTF-2T |
| 处理对象 | 废切削液 / 含导轨油、液压油及金属屑渣回收液 |
| 处理能力 | 2m³/h |
| 系统容积 | 2m³ |
| 过滤精度 | ≤20μm |
| 装机功率 | 6.8kW |
| 系统电源 | AC380V / 50Hz |
| 外形尺寸 | 1900×3000×2250mm |
| 排渣方式 | 自动排渣 |
| 分离强度 | ≥3000G |
| 噪声控制 | ≤75dB |
| 压缩空气消耗量 | ≈16L/流程 |
| 设备总重量 | ≈1600kg |
注:以上参数为标准参考配置,实际方案可根据现场工况及处理需求进行调整。
六、应用场景
金属加工液循环过滤系统
废切削液回收净化系统
磨削液循环回用系统
自动化产线加工液管理系统
集中供液回用系统
机加工车间废液循环利用系统
金属加工液在线净化系统
广泛适用于:
汽车零部件制造
3C精密加工
新能源零部件加工
航空航天零部件加工
精密机械加工等行业