一、产品简介
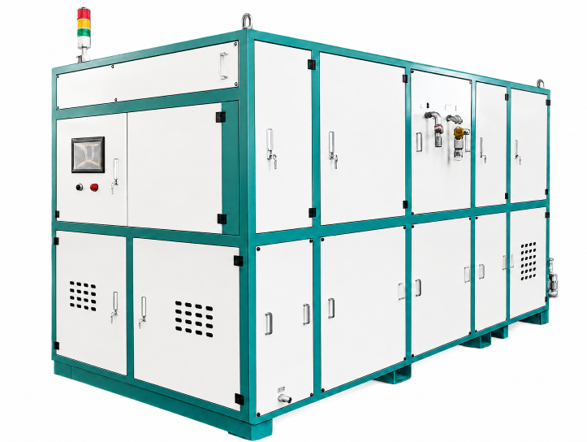
集中供回液与旁路循环净化系统是一种面向现代金属加工车间开发的集中式加工液管理装备,适用于数控机床群、自动化生产线及精密加工车间的切削液、磨削液集中供给、自动回收、循环过滤与液体品质维护。
系统主要针对机床已完成主要切屑排除、循环加工液中仍含有少量残余浮屑、悬浮颗粒、磨削细屑及导轨油、液压油等外来杂油的工况。以集中供回液与分级循环净化为基础,结合独立旁路精密过滤、浮油分离及液体状态维护技术,实现加工液的集中循环、污染物持续控制与自动化运行管理。
系统集成机床端独立供回液、前置残屑拦截、循环过滤、净液储存、变频恒压供液及智能控制等功能,并可根据实际工况配置在线浓度检测、自动混配、微细颗粒精滤、杂油分离及辅助液体状态管理模块。通过中央主机与机床端分布式控制相结合的技术架构,为不同加工设备提供统一的加工液循环管理条件。
系统采用模块化、系列化设计,涵盖BCBNF-12T与BCBNF-20T两种主机规格,可根据机床数量、循环流量、液体污染负荷及车间管网条件进行工程配置,适用于中小规模机床群至较大规模生产区域的集中供回液与循环净化需求。
本系统以低至中等固体污染负荷下的液体循环管理为主要应用方向。对于大量切屑、长卷屑或高固体负荷的屑液同回场景,应采用与相应负荷匹配的集中排屑和主流量固液分离方案。
二、系统组成
集中供回液与旁路循环净化系统主要由以下功能单元组成:
机床端独立供液控制单元
机床端自动回液输送单元
前置残屑拦截单元
脏液缓冲与储存单元
循环过滤净化单元
净液储存与液位管理单元
集中供液与循环过滤泵组
集中供回液管网
智能电控与安全联锁系统
系统以中央主机、供回液管网及机床端终端构成基础循环架构。主循环负责加工液回收、必要的前置拦截、循环过滤、储存和回供;独立旁路模块根据液体污染状态执行进一步净化与维护。
针对不同加工工况,可配置以下功能模块:
旁路微细颗粒精密过滤单元
浮油连续分离与油水净化单元
在线浓度检测与自动混配单元
液体曝气及状态维护单元
主动式液箱流态管理单元
远程运行监测与工业通讯模块
各辅助模块可根据加工液性质、污染物特征、过滤精度及现场生产要求进行组合配置。具体标准配置与选配范围以相应设备技术文件及项目技术协议为准。
三、工作原理
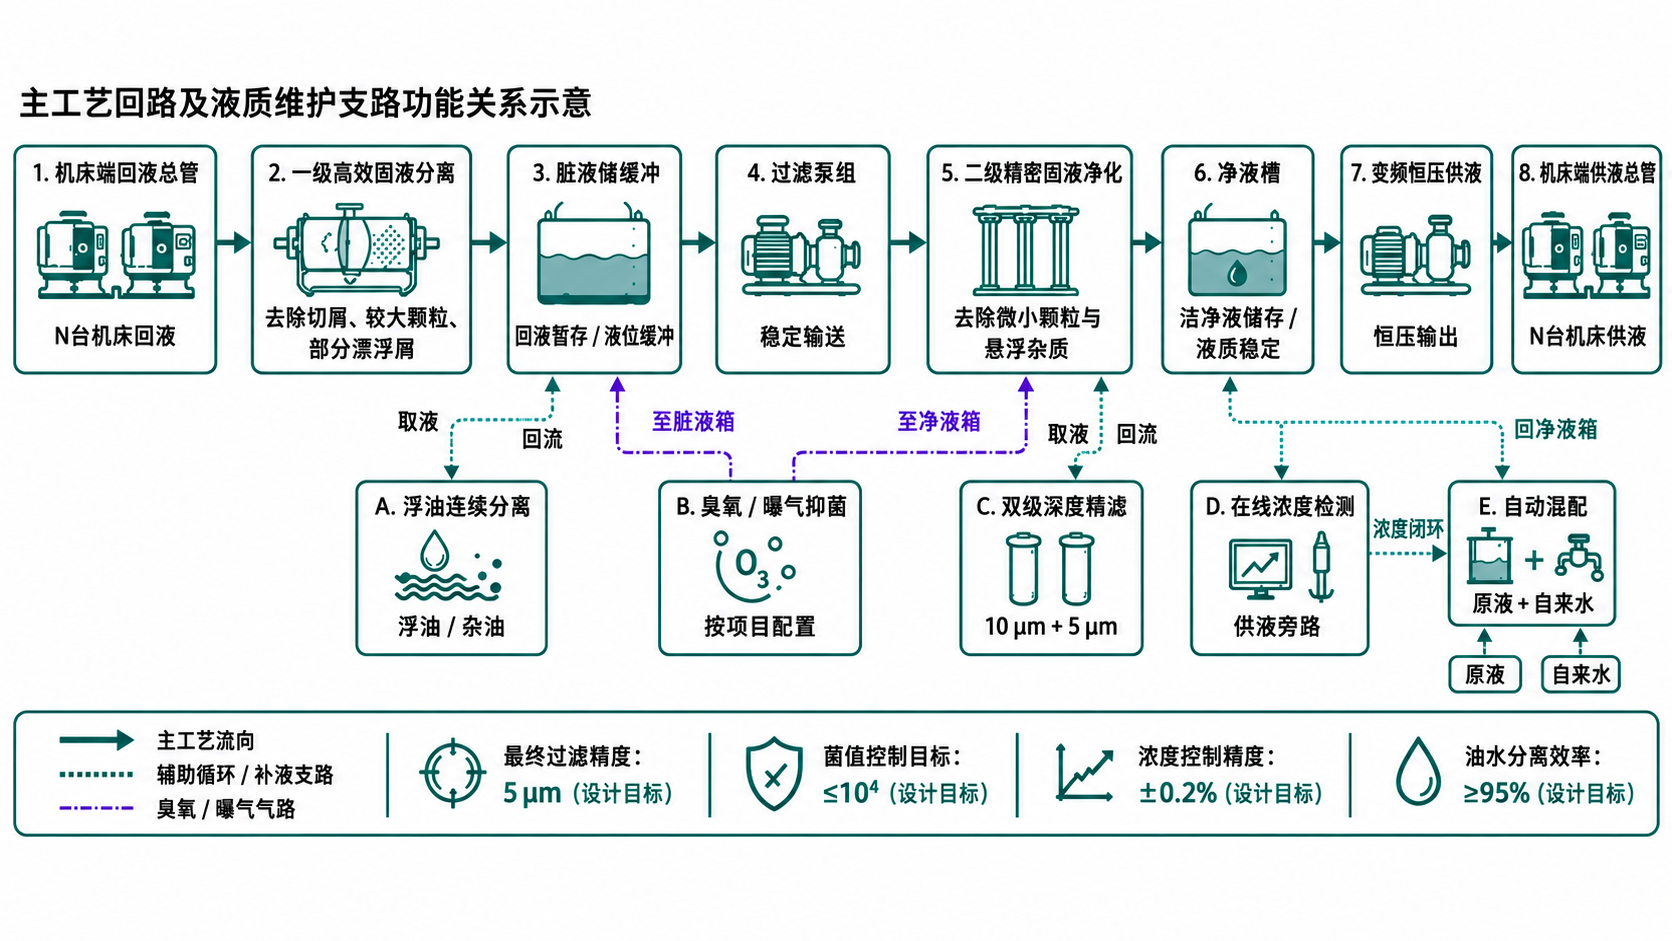
机床加工过程中产生的切削液或磨削液,经过机床自身排屑或必要的前置切屑分离后,由机床端回液装置收集。回液终端根据辅水箱液位自动控制回液泵运行,将待处理加工液输送至中央集中回液管网。
回收液进入中央主机前,首先经过前置残屑拦截单元,对少量残余切屑、浮屑及较大颗粒进行分离,降低固体杂质进入液箱后的沉积风险。经过初步处理的加工液进入脏液箱进行缓冲与储存。
脏液箱中的加工液由循环过滤泵组输送至循环过滤单元,对残余颗粒及悬浮杂质进行进一步分离,完成过滤后的液体进入净液箱。
针对循环液中持续累积的微细颗粒、外来杂油及液体状态变化,系统可设置独立旁路净化回路,从相应液箱或循环管路抽取部分加工液进行专项处理。
旁路精密过滤单元通过适用的过滤介质进一步降低微细颗粒污染负荷;浮油分离单元通过液面富油层抽取及油水分离,对可分离的导轨油、液压油等外来杂油进行处理。分离后的液相按设计要求返回相应循环液箱,分离出的杂油进入独立收集装置。
根据项目配置,系统还可通过在线浓度检测、自动混配及液体状态维护模块,对加工液浓度和循环使用状态进行监测与调整。相关功能采用独立或半独立的工艺回路,与主供回液系统协调运行。
净液箱中的加工液由变频恒压供液泵组输送至集中供液管网,再通过各机床端独立供液控制阀组补入对应机床液箱。
机床水箱液位负责控制本机补液需求,回液终端辅水箱液位负责控制回液泵启停。各机床独立响应,中央控制系统统一管理供液压力、液位状态、循环过滤、旁路净化及相关安全联锁,实现加工液集中供给、自动回收、循环净化与稳定回用。
四、主要技术参数
| 项目 | BCBNF-12T | BCBNF-20T |
| 设备名称 | 集中供回液与旁路循环净化系统 | 集中供回液与旁路循环净化系统 |
| 设备型号 | BCBNF-12T | BCBNF-20T |
| 适用介质 | 水基切削液、乳化液及适用磨削液 | 水基切削液、乳化液及适用磨削液 |
| 循环处理能力 | 额定约12 m³/h | 20 m³/h级,按具体工况确认 |
| 主机总容积 | 约3.5 m³ | 约7.5 m³ |
| 供液泵组 | 2台,1用1备 | 2台,1用1备 |
| 供液泵参考参数 | 12 m³/h,40 m,2.2 kW/台 | 18 m³/h,43 m,4 kW/台 |
| 过滤泵组 | 2台,1用1备 | 2台,1用1备 |
| 过滤泵参考参数 | 12 m³/h,16 m,1.1 kW/台 | 20 m³/h,20 m,2.2 kW/台 |
| 前置分离 | 残屑拦截与固液分离 | 残屑拦截与固液分离 |
| 循环净化 | 分级循环过滤 | 分级循环过滤 |
| 旁路精密过滤 | 按项目配置 | 按项目配置 |
| 最终精滤等级 | 可按5 μm设计目标配置 | 可按5 μm设计目标配置 |
| 浮油分离 | 按项目配置 | 按项目配置 |
| 自动配液 | 按项目配置 | 按项目配置 |
| 供液控制 | 变频恒压 | 变频恒压 |
| 机床端控制 | 独立自动供回液 | 独立自动供回液 |
| 主机参考尺寸 | 3500×2200×2200 mm | 4000×2200×2200 mm |
| 控制方式 | PLC智能自动控制 | PLC智能自动控制 |
技术说明:
以上参数为BCBNF系列相关工程技术配置参考,实际处理能力、主机尺寸、泵组规格及辅助功能可根据项目工况进行工程确认。
BCBNF-12T额定循环处理能力约12 m³/h。BCBNF-20T按20 m³/h级循环处理平台进行方案配置,实际额定能力及最大处理量需结合过滤单元、泵组工作点、污染负荷及水力条件进行核定。
主机总容积为几何容积,不直接等同于有效工作容积或异常工况的动态缓冲容积。
5 μm为相关工程的精密过滤设计目标,并非所有配置及全部工况下的统一保证值。实际过滤等级、截留效率与测试方法应根据滤材和技术协议确定。
机床适配数量应根据单机实际用液量、回液负荷、运行同时性及管网阻力进行工程校核,不采用固定机床台数作为系列产品的通用能力承诺。
五、核心技术优势
01|集中供回液与模块化系统管理
系统采用中央主机与机床端独立终端相结合的技术架构,对机床群的加工液供给、回收、过滤及循环使用进行统一管理。
通过集中供液管网、独立回液终端和中央循环净化主机,减少分散液体输送与多点维护所带来的管理复杂度。
可根据生产区域、机床数量及实际用液需求进行分区配置和模块化扩展,适用于不同规模车间的加工液集中循环管理。
02|低固体负荷循环过滤技术
针对机床主要切屑已由前端排除、回收液中仍含少量浮屑及悬浮颗粒的工况,系统采用前置残屑拦截与循环过滤相结合的分级净化结构。
前置分离单元对较大残余颗粒进行拦截,减少脏液箱内的固体沉积。
循环过滤单元进一步降低残余颗粒负荷,为净液储存及集中回供提供适用的液体洁净度条件。
系统不以承载大量金属切屑的直接集中输送为主要设计目标,而是更注重常规循环过滤与加工液品质维护。
03|独立旁路精密净化
系统可根据加工液污染状态配置独立旁路净化回路,从循环系统中抽取部分加工液进行精密过滤或专项净化处理。
通过独立循环泵组与适用过滤介质,可进一步降低微细悬浮颗粒污染负荷。
旁路净化功能与主供回液回路协调运行,不将所有精密过滤模块强制串联在机床供液主管中。
系统可根据颗粒负荷、过滤压差及液体洁净度需求,调整旁路净化配置和运行方式,为加工液的持续使用提供支持。
04|浮油分离与外来杂油管理
针对机床运行过程中可能混入的导轨油、液压油及其他外来杂油,系统可配置浮油连续分离与油水净化单元。
通过液面富油层抽取及适用的油水分离技术,对具有可分离条件的游离杂油进行针对性处理。
分离出的杂油通过独立收集路径排出,处理后的液相按工艺要求返回循环系统。
实际除油效果受油滴粒径、乳化稳定性、液体黏度及运行条件影响。系统以控制外来游离杂油污染为主要目标,不以破坏加工液正常乳化体系为处理目的。
05|机床端独立供回液与变频恒压控制
系统采用中央恒压供液与机床端独立液位控制相结合的运行方式。
各机床根据自身液位需求执行自动补液,回液终端根据辅水箱液位执行回液泵启停,实现供液与回液过程的独立协调。
主要控制功能包括:
独立液位检测
自动补液与停供
自动回液泵控制
高液位及极高液位保护
回液故障报警
变频恒压供液
主备泵组运行管理
通过集中压力控制与分布式终端响应,适应多机床不同时间、不同负荷下的补液与回液需求。
06|加工液品质与浓度管理
系统可根据实际工况配置在线浓度检测、自动混配及其他液体状态维护功能,对循环加工液的浓度、杂油、微细颗粒及相关运行状态进行管理。
根据项目配置,可实现:
在线浓度检测与报警
自动计量混配
浓度调整与补液
旁路精密过滤
杂油分离
液箱流态维护
液体状态监测
其中,自动浓度闭环调整需配置相应的检测、计量、混配和控制执行机构,并依据加工液配方及测试条件进行验证。
针对液箱内部可能形成的局部沉积和滞流问题,还可采用定向扫流、分区循环及适用的辅助流态管理措施,降低长期沉积风险。
07|智能控制与系统扩展能力
系统采用工业自动控制架构,对中央主机、循环过滤泵组、供液泵组、液箱液位及机床终端进行统一监测与协调管理。
可根据项目配置实现:
自动启停与联锁保护
运行状态与故障报警
液位及供液压力监测
泵组主备切换
过滤与旁路净化控制
运行数据记录与历史趋势
工业通讯及远程监测接口
对于新增机床或生产区域,可通过增加相应供回液终端、分区管网、泵组及循环净化模块进行工程扩展。
系统扩展应依据新增负荷、液体库存、管网水力条件及现有设备能力进行重新核算,不将单套标准主机视为能够无条件满足任意规模的供回液需求。
六、应用场景
数控机床群集中供回液系统
切削液旁路循环净化系统
磨削液集中循环管理系统
自动化生产线集中供回液
机加工车间少量残屑循环过滤
多机床浮油与杂油净化管理
既有机床车间集中液体管理改造
中大型车间分区供回液系统
主要适用行业:
汽车零部件制造
精密机械加工
数控加工中心生产线
金属切削与磨削加工
新能源零部件加工
自动化装备制造
智能制造车间
本系统主要适用于机床自身具备排屑条件、回收液固体污染负荷相对较低,并需要集中供回液、持续净化与液体品质管理的生产场景。