切削液正压过滤集中过滤项目研究
200T/H机加工流体集中管理装备系统应用案例
在机加工、装备制造、汽车零部件、精密制造及金属加工生产过程中,切削液的循环洁净度、供液稳定性和过滤效率,直接影响加工质量、刀具寿命、设备稳定运行和车间流体管理水平。
对于多台机床集中生产的制造现场,切削液往往具有循环流量大、杂质来源复杂、金属屑含量高、油泥沉积明显、过滤负荷波动大等特点。如果仍采用分散式单机过滤或传统沉淀式处理方式,容易出现液箱清理频繁、过滤效率不稳定、供液波动、维护强度高及车间管理分散等问题。
上海拜晨 BESTCHAM 作为工业环境治理与资源循环利用装备制造企业,围绕机加工流体集中管理、切削液集中过滤、磨削液集中过滤、集中供液、油水分离及车间环境治理等场景,持续开展装备研发、系统制造、工程集成与长期运行优化。
本案例围绕某制造企业切削液正压过滤集中过滤项目展开,系统设计处理能力约200T/H,重点记录上海拜晨在大流量切削液循环过滤场景中的工况识别、装备配置、系统集成与运行价值。
项目背景
该项目应用于陕西某制造企业机加工生产现场,现场多台加工设备共用切削液循环系统,对切削液洁净度、循环流量、过滤连续性和系统稳定性提出较高要求。
随着生产节拍提升,原有分散式或低效率过滤方式难以满足大流量连续过滤需求。切削液中的金属屑、细微颗粒、油泥及悬浮杂质不断累积,可能影响加工液使用寿命、设备运行状态、管路循环效率和后续维护管理。
因此,该项目的关键不只是配置过滤设备,而是建立一套能够适配大流量循环、稳定供液、连续过滤和集中管理的切削液正压过滤系统。
工况难点
循环流量大,系统稳定性要求高
项目切削液集中过滤处理能力约200T/H,对过滤设备通量、系统压差控制、循环泵组配置、管路布局和连续运行稳定性提出较高要求。
切削液杂质来源复杂
机加工过程中会产生金属屑、细微颗粒、砂粒、油泥、浮油及悬浮物等杂质。不同粒径和不同形态的杂质会影响过滤效率、滤饼形成、系统压差和维护周期。
集中供液与过滤系统需要协同
切削液过滤不能只看单台过滤设备性能,还需要与集中供液、回液管路、液箱布置、泵组控制及现场生产节拍协同设计,保障系统运行稳定。
维护便利性要求高
大流量切削液循环系统通常连续运行时间长,现场需要降低人工清理频率,减少停机维护时间,提高过滤系统运行可控性和维护便利性。
流体寿命与加工稳定性相关
切削液洁净度、杂质控制和循环稳定性会影响加工过程一致性、刀具磨损、设备状态及车间流体管理成本,需要从系统层面进行长期优化上海拜晨技术路径
针对大流量切削液集中过滤场景,上海拜晨采用“工况识别 + 正压过滤 + 集中循环 + 系统集成 + 运行优化”的技术路径进行方案设计。
工况识别与流体分析
在系统设计前,上海拜晨围绕现场加工设备数量、切削液类型、循环流量、杂质组成、颗粒粒径、回液方式、供液压力、液箱容量及运行节拍进行工况评估,为后续装备配置和系统设计提供依据。
正压过滤系统配置
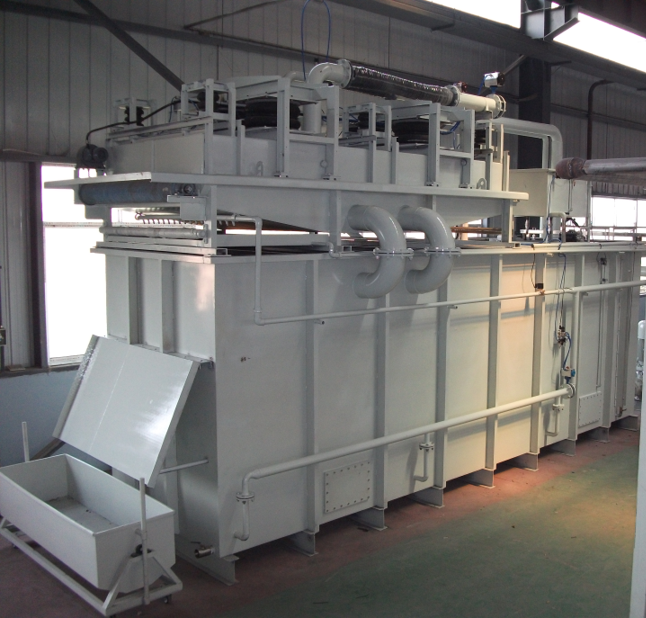
根据切削液过滤需求,系统采用正压过滤方式,在稳定压力条件下实现切削液连续过滤。该路径有助于提升过滤效率,增强系统对大流量循环和杂质波动的适应能力。
集中过滤与集中循环设计
系统围绕回液收集、杂质截留、过滤净化、清液回用和集中供液进行整体设计,使切削液从分散处理转向集中管理,提高车间流体管理效率。
泵组与管路系统集成
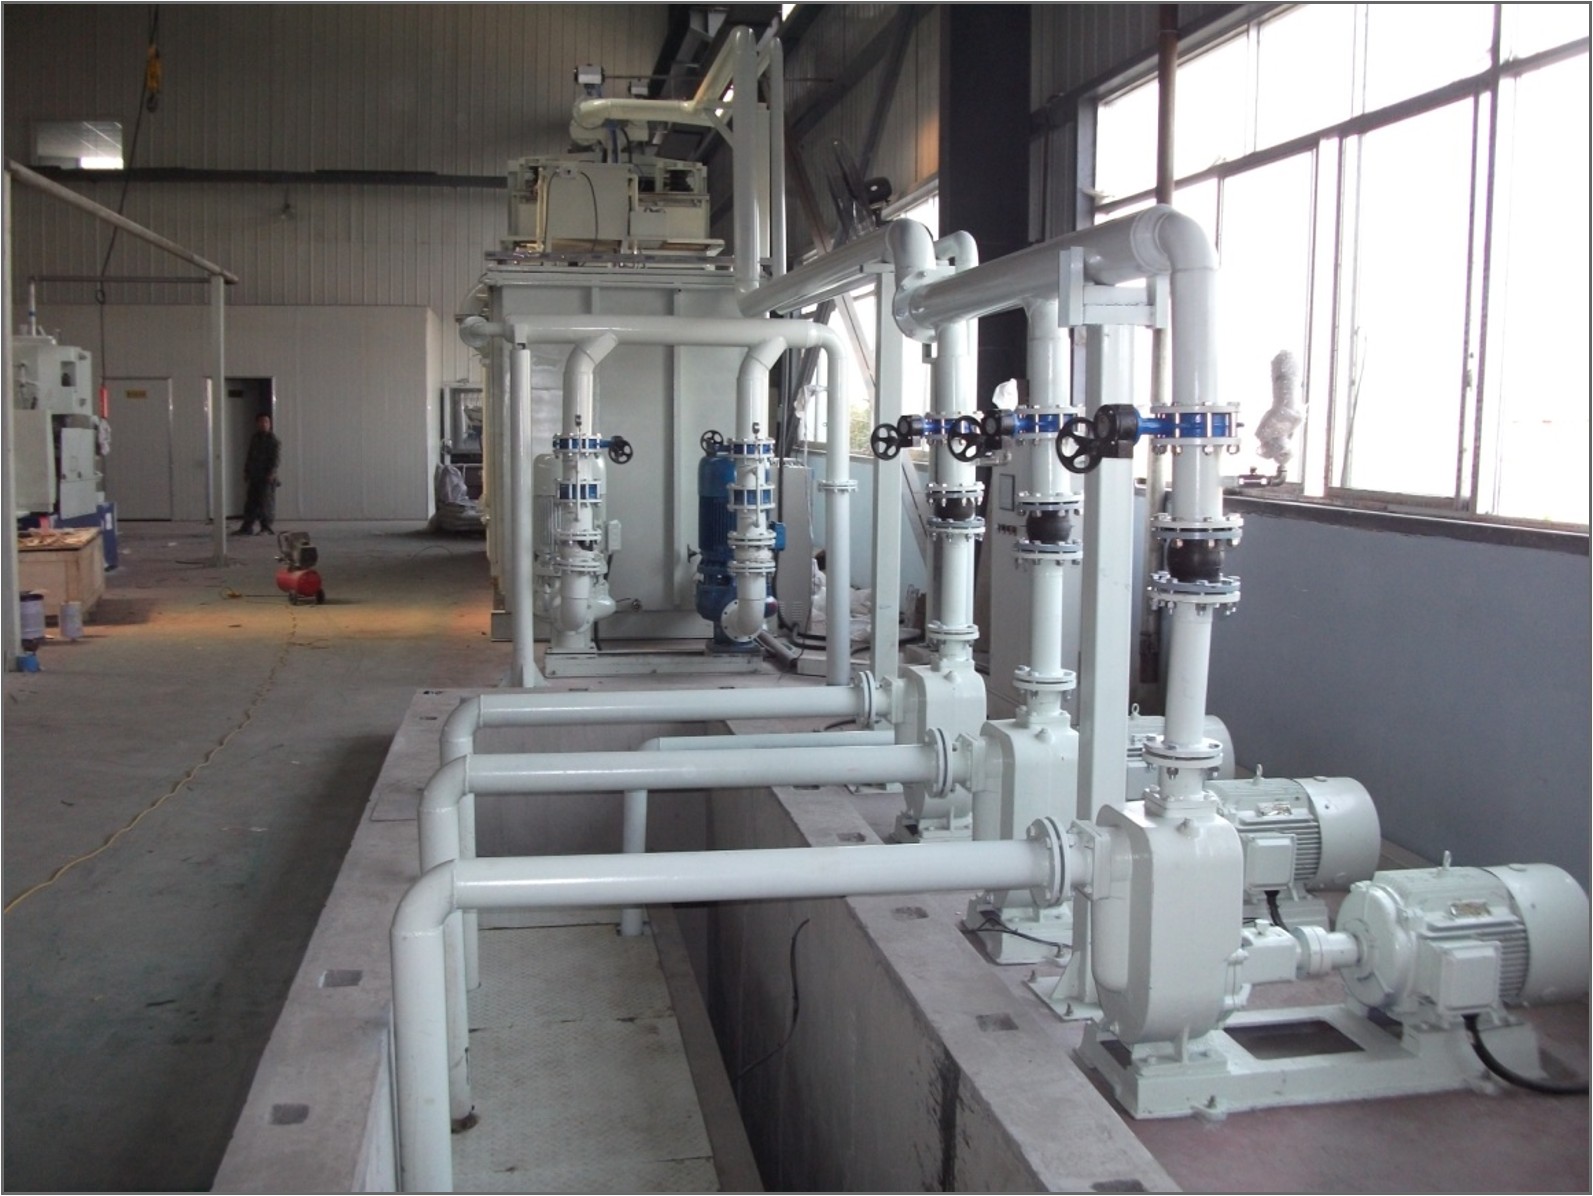
针对200T/H级循环过滤需求,上海拜晨结合现场空间、设备布局、管路阻力和供回液路径,对泵组配置、管路走向、阀组控制和维护空间进行系统集成设计。
自动化控制与运行监测
通过液位、压力、流量、压差、运行状态及报警联锁等参数监测,实现过滤系统运行状态可视化,支持现场运维人员及时掌握系统运行情况。
装备系统构成
该类切削液正压过滤集中过滤项目,可根据现场工况配置以下装备单元:
回液收集与均质单元
用于收集机加工设备回流切削液,稳定进液状态,降低流量波动和杂质冲击对后续过滤系统的影响。
正压过滤单元
用于对切削液中的金属屑、细微颗粒、油泥及悬浮杂质进行过滤截留,是系统实现洁净循环的核心装备单元。
清液箱与供液单元
用于收集过滤后的切削液,并根据现场设备需求进行集中供液,保障生产设备稳定用液。
泵组与管路集成单元
用于实现切削液回流、过滤、储存和再供给之间的连续循环,保障系统流量与压力稳定。
排渣与维护单元
用于对过滤截留物进行收集、排出和维护管理,降低人工清理强度,提高现场管理效率。
自动化控制单元
用于系统联动控制、运行参数采集、异常报警和运行状态显示,提升系统运行可控性。
项目价值
支持大流量切削液集中过滤
通过200T/H级正压过滤系统配置,可满足多台加工设备集中循环过滤需求,提升车间切削液集中管理能力。
提升切削液洁净度与循环稳定性
通过连续过滤和集中循环,降低金属屑、细微颗粒、油泥等杂质在系统中的累积风险,为加工稳定性和设备运行提供更好的流体条件。
降低分散式维护压力
切削液由分散处理转向集中管理,有助于减少单机液箱清理、人工捞渣和分散维护压力,提高车间运维效率。
延长流体使用周期
通过杂质控制、循环过滤和运行管理,可为切削液寿命管理创造条件,降低频繁换液和废液产生压力。
提升车间流体管理水平
正压过滤系统与集中供液、回液收集、自动化控制相结合,可帮助制造企业建立更加稳定、清晰、可追溯的工业流体管理体系。
适用场景
该类正压过滤与切削液集中过滤装备系统,可适用于以下场景:
切削液集中过滤;
机加工流体集中管理;
集中供液系统;
大流量切削液循环过滤;
汽车零部件加工车间;
装备制造加工车间;
金属切削加工生产线;
多台机床集中供液改造;
切削液寿命管理项目;
切削液废液减量前端管理;
车间流体集中管理升级项目。
上海拜晨工程能力
上海拜晨围绕切削液集中过滤、磨削液集中过滤、超精磨削油无耗材集中过滤、集中供液、工业流体管理及机加工车间环境治理场景,形成从现场勘查、工况识别、系统设计,到装备制造、管路集成、现场安装、调试运行与长期优化的工程能力。
作为工业环境治理与资源循环利用装备制造企业,上海拜晨不仅关注单台过滤设备性能,更关注整套切削液循环系统在真实生产现场中的过滤稳定性、供液连续性、维护便利性和长期运行价值。
我们始终坚持:
从现场出发,理解工况;
以制造为基础,验证系统;
以长期运行为目标,持续优化。
通过正压过滤系统、集中供液系统和工业流体管理装备,上海拜晨持续帮助制造企业提升切削液循环利用效率、加工稳定性和车间流体管理水平。